




Revêtement universel de broyeur à boulets pour broyage humide et sec
2025-08-27
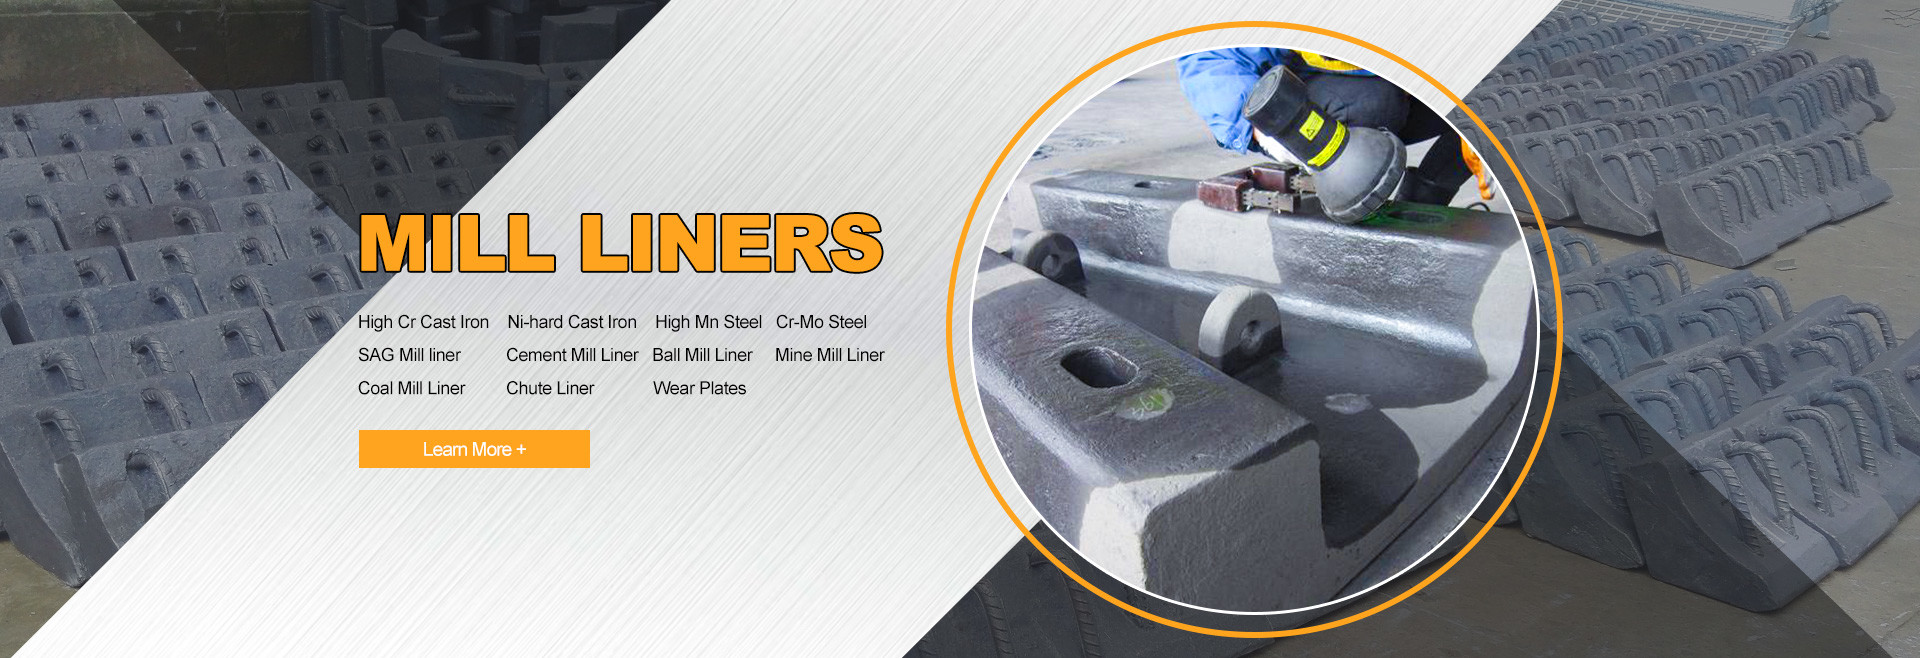
Universel Revêtements de broyeur à boulets pour le broyage à sec et humide : Acier à haute teneur en manganèse pour une résistance à l'usure accrue, adapté aux scénarios de broyage de ciment/minerai, réduction des temps d'arrêt et rendement supérieur
Universel Revêtements de broyeur à boulets pour le broyage à sec et humide: La définition de produit de base, faisant référence aux revêtements conçus pour fonctionner efficacement dans le broyage à sec (par exemple, le clinker de ciment, le minerai sec) et le broyage humide (par exemple, la suspension de minerai, les matières premières de ciment humides). Contrairement aux revêtements spécialisés qui fonctionnent bien dans une seule condition, ces revêtements équilibrent la résistance à l'usure, la résistance à la corrosion et la ténacité aux chocs pour s'adapter aux défis distincts du broyage à sec (usure par particules abrasives) et humide (suspension abrasive + corrosive).
Acier à haute teneur en manganèse pour une résistance à l'usure accrue: Les revêtements sont généralement fabriqués en acier à haute teneur en manganèse (par exemple, ZGMn13) traité par trempe à l'eau, ce qui leur confère des propriétés uniques de résistance à l'usure :
Effet de durcissement par écrouissage: Dans le broyage à sec, lorsque des particules dures (par exemple, le clinker de ciment, le minerai) impactent et frottent contre la surface du revêtement, la structure austénitique de l'acier à haute teneur en manganèse subit une déformation plastique, augmentant rapidement la dureté de surface d'environ 200 HB à 500-800 HB, formant une couche dure résistante à l'usure tout en conservant la ténacité de la matrice interne.
Résistance à l'usure par impact: Dans le broyage humide, le revêtement supporte non seulement l'usure des particules de minerai, mais aussi l'impact des milieux de broyage (boulets en acier). L'acier à haute teneur en manganèse possède une excellente ténacité aux chocs (≥ 150 J/cm²), qui peut absorber l'énergie d'impact sans se fissurer ni se casser, dépassant de loin les performances des matériaux fragiles comme la fonte à haute teneur en chrome dans les scénarios à fort impact.
Atténuation de la corrosion en conditions humides: Bien qu'il ne soit pas aussi résistant à la corrosion que l'acier inoxydable, la surface dense de l'acier à haute teneur en manganèse trempé à l'eau réduit la pénétration de la suspension, et sa couche durcie par écrouissage ralentit l'usure corrosive dans le broyage humide (par exemple, la suspension de minerai contenant de l'acide sulfurique ou des ions chlorure).
Adapté aux scénarios de broyage de ciment/minerai: Ces revêtements sont adaptés aux exigences spécifiques de deux industries clés :
Broyage du ciment: Dans le broyage à sec du clinker de ciment (dureté jusqu'à Mohs 6-7), le revêtement résiste aux impacts à grande vitesse des particules de clinker et des boulets en acier, le durcissement par écrouissage assurant une résistance à l'usure à long terme ; dans le broyage humide de la suspension de ciment brute, il résiste à l'usure abrasive et à la corrosion légère de la suspension.
Broyage du minerai: Pour le broyage à sec des minerais (par exemple, minerai de fer, minerai de cuivre), il gère l'usure abrasive des minéraux de gangue durs ; pour le broyage humide des suspensions de minerai, il équilibre la résistance aux chocs (des gros morceaux de minerai) et la résistance à l'érosion par la suspension.
Réduction des temps d'arrêt et rendement supérieur: Les avantages en termes de performances se traduisent directement par des avantages opérationnels :
Durée de vie prolongée: Par rapport aux revêtements en acier au carbone ordinaires (durée de vie de 1 à 3 mois) ou aux revêtements spécialisés à condition unique, les revêtements universels en acier à haute teneur en manganèse durent 6 à 12 mois dans le broyage du ciment/minerai, ce qui réduit la fréquence de remplacement des revêtements.
Moins d'arrêts imprévus: Leur ténacité et leur résistance à l'usure minimisent les défaillances soudaines (par exemple, fissuration du revêtement, chute) qui provoquent des temps d'arrêt imprévus, assurant le fonctionnement continu du broyeur à boulets.
Rendement de broyage stable: Les revêtements conservent leur forme et leurs propriétés de surface d'origine plus longtemps, assurant un contact constant entre les milieux de broyage et les matériaux, évitant les baisses de rendement causées par une usure inégale des revêtements (par exemple, finesse de broyage réduite, consommation d'énergie accrue).
Optimisation de la conception pour l'universalité à sec et humide
Pour obtenir une véritable polyvalence dans les conditions sèches et humides, les revêtements intègrent des caractéristiques de conception ciblées :
Structure de surface: Adopte une conception en forme de vague ou ondulée — améliore le levage et le mélange des matériaux dans le broyage à sec (amélioration du rendement de broyage), tandis que la surface incurvée réduit l'adhérence de la suspension dans le broyage humide (minimisation de l'usure corrosive due à la suspension stagnante).
Gradient d'épaisseur: Plus épais dans les zones à forte usure (par exemple, la zone d'impact près de l'entrée du broyeur) pour résister aux impacts intenses, et de manière appropriée plus mince dans les zones à faible usure pour réduire le poids et la consommation d'énergie — équilibrant la durabilité et l'efficacité opérationnelle.
Traitement des bords: Les bords lisses et sans bavure empêchent l'accumulation de matériaux (essentiel dans le broyage humide pour éviter la corrosion localisée) et réduisent le piégeage des particules (ce qui provoque une usure excessive dans le broyage à sec).
Scénarios d'application typiques
Les revêtements de broyeur à boulets universels en acier à haute teneur en manganèse sont largement utilisés dans :
Cimenteries: Les broyeurs à boulets secs (pour le broyage du clinker) et les broyeurs à boulets humides (pour la préparation de la suspension de matières premières), s'adaptant au passage des procédés secs et humides dans les broyeurs polyvalents.
Industrie minière: Circuits de comminution pour le minerai de fer, le minerai de cuivre et le minerai d'or — gestion du broyage à sec du minerai brut et du broyage humide des suspensions de minerai dans les circuits de flottation.
Industrie des matériaux de construction: Broyage du calcaire, du gypse et d'autres minéraux, où la production peut basculer entre les modes secs (pour les produits en poudre) et humides (pour les produits en suspension).
Dans ces scénarios, la capacité des revêtements à fonctionner de manière fiable dans des conditions sèches et humides élimine le besoin de changements fréquents de revêtements lors du passage d'un mode de broyage à un autre, améliorant considérablement la flexibilité opérationnelle et réduisant les coûts de production globaux.
Courriel : cast@ebcastings.com
Voir plus
Tubes en titane pour échangeurs de chaleur
2025-08-27
Tubes en titane pour échangeurs de chaleur: haute conductivité thermique + résistance à la corrosion, permettant un transfert de chaleur efficace dans les échangeurs de chaleur chimiques/pharmaceutiques
Tubes en titanepour les échangeurs de chaleur: Définition du produit de base, se référant au produit sans couture ou soudétubes en titane(typiquement titane pur de grade 1, de grade 2 ou alliage de grade 5 Ti-6Al-4V) conçu pour les systèmes d'échangeurs de chaleur ‧composants critiques qui transfèrent de la chaleur entre deux fluides ou plus (par exemple,eau de refroidissement et solutions chimiques, à la vapeur et aux fumiers pharmaceutiques).Les tubes en titane sont optimisés pour répondre aux exigences des industries chimique et pharmaceutique en matière d'"efficacité de transfert de chaleur élevée + compatibilité avec les fluides agressifs", où la corrosion et les performances thermiques sont tout aussi critiques.
Conductivité thermique élevée:Expositions en titaneUne conductivité thermique de ~21,9 W/mK à 20°C, alors qu'elle est inférieure à celle du cuivre (~401 W/mK) ou de l'aluminium (~237 W/mK), elle surpasse les alternatives résistantes à la corrosion comme l'acier inoxydable 316L (~16.2 W/m·K) et alliages de nickel (~12 ̊15 W/m·K)) dans des environnements difficilesPour les échangeurs de chaleur, cela se traduit par:
Transfert de chaleur efficace: échange d'énergie thermique plus rapide entre fluides, réduisant la surface de tube requise (et donc la taille de l'échangeur de chaleur) pour la même charge thermique.un échangeur de chaleur en tubes de titane peut atteindre le même taux de transfert de chaleur qu'une unité en acier inoxydable 316L avec 20 à 30% de tubes en moins.
Répartition uniforme des températures: La conductivité thermique modérée mais stable du titane empêche les points chauds localisés (un risque pour les matériaux à faible conductivité), ce qui est essentiel pour les processus pharmaceutiques (par exemple,la synthèse de médicaments sensibles à la température) où un contrôle précis de la chaleur est nécessaire.
Résistance à la corrosion: L'avantage déterminant du titane pour une utilisation chimique/pharmaceutique réside dans sa résistance à la corrosion.film d'oxyde passif(TiO2) ∙ une couche dense et adhésive formée spontanément dans l'air ou dans l'eau, et auto-réparatrice en cas de rayure.
Produits chimiques forts: acides (acide sulfurique, acide chlorhydrique), alcalis (hydroxyde de sodium) et solvants organiques (acétone, éthanol) courants dans le traitement chimique, évitant l'érosion ou la perforation des parois du tube.
Exigences de haute pureté: Dans la fabrication pharmaceutique, le titane est inerte et ne libère pas d'ions métalliques (par exemple, le fer, le nickel de l'acier inoxydable) dans les fluides de procédé.Les normes de l'EMA (UE) pour la pureté des médicaments.
Conditions humides ou humides: Même dans les environnements de condensation (par exemple, échangeurs de chaleur en coquille et en tube avec vapeur d'eau), le titane évite la rouille ou les fosses, contrairement à l'acier au carbone ou à l'acier inoxydable de basse qualité.
Permettre un transfert de chaleur efficace dans les échangeurs de chaleur chimiques/pharmaceutiques: La synergie de la conductivité thermique élevée et de la résistance à la corrosion résout deux problèmes majeurs de ces industries:
Éviter les pertes d'efficacité dues à la corrosion: Les parois de tubes corrosifs (par exemple, les couches de rouille sur l'acier inoxydable) agissent comme isolants thermiques, réduisant l'efficacité du transfert de chaleur de 15 à 40% au fil du temps. Titanela résistance à la corrosion maintient une surface de tube lisse et sans obstruction, assurant une performance de transfert de chaleur constante pendant 10 à 20 ans (contre 3 à 5 ans pour l'acier inoxydable dans les produits chimiques agressifs).
Prise en charge des conditions de processus agressives: Les échangeurs de chaleur chimiques/pharmaceutiques fonctionnent souvent avec des fluides à haute température (jusqu'à 200°C), à haute pression (jusqu'à 10 MPa) ou avec des niveaux de pH alternatifs.Stabilité mécanique du titane (résistance à la traction ~240~860 MPa), selon la qualité) et la résistance à la corrosion dans ces conditions éliminent les arrêts imprévus pour le remplacement des tubes, ce qui permet de maintenir le fonctionnement efficace des systèmes de transfert de chaleur.
Grades communs de titane pour les échangeurs de chaleur
Différentes nuances de titane sont sélectionnées en fonction des exigences spécifiques en matière de fluide, de température et de pression de l'application:
Titane de qualité
Propriétés clés
Les avantages
Scénarios d'application typiques
Grade 1 (Ti pur)
Ductilité élevée, excellente résistance à la corrosion dans les produits chimiques légers
Facile à former (pour les formes de tubes complexes), rentable pour les systèmes à basse pression
Dépannage à l'eau pharmaceutique, échangeurs de chaleur alimentaires
Grade 2 (Ti pur)
Résistance équilibrée (résistance à la traction ~ 345 MPa) et résistance à la corrosion
Grade le plus polyvalent, adapté à la plupart des milieux chimiques
Refroidissement par procédés chimiques (acide sulfurique, ammoniac), échangeurs de chaleur à usage général
Pour les métaux non résistants à l'oxydation
Haute résistance (résistance à la traction ~ 860 MPa), bonne stabilité à haute température (> 300°C)
Résistant à la pression et à la chaleur, idéal pour les conditions difficiles
Réacteurs chimiques à haute pression, échangeurs de chaleur à vapeur à haute température
Avantages supplémentaires pour les industries chimiques et pharmaceutiques
Au-delà des performances thermiques et de corrosion,tubes en titaneoffrent des avantages spécifiques au secteur:
Faibles coûts d'entretien: Their long service life (15–25 years in chemical plants) reduces frequency of tube replacement—saving labor costs and minimizing production downtime (critical for continuous pharmaceutical manufacturing).
Compatibilité avec les systèmes de nettoyage en place (CIP): Le titane résiste aux agents de nettoyage agressifs (p. ex. acide nitrique, hypochlorite de sodium) utilisés dans les procédés pharmaceutiques de CIP, évitant ainsi les dommages aux surfaces des tubes lors de la stérilisation.
Conception légère: la densité du titane (~4,51 g/cm3) est inférieure de 40% à celle de l'acier inoxydable (~7,93 g/cm3),réduire le poids global des grands échangeurs de chaleur, faciliter l'installation et réduire les coûts de support structurel dans les usines chimiques.
Scénarios d'application typiques
Les tubes en titane pour échangeurs de chaleur sont indispensables pour:
Industrie chimique: échangeurs de chaleur à coquille et à tube pour la concentration d'acide sulfurique, le refroidissement à l'acide chlorhydrique ou le raffinage pétrochimique (résistant à la corrosion par les hydrocarbures);échangeurs de chaleur à plaques et cadres pour la récupération de solvants.
Industrie pharmaceutique: échangeurs de chaleur pour la synthèse de médicaments (réactions sensibles à la température), préparation d'eau stérile (évitant la contamination par les ions métalliques),et fabrication de vaccins (conformément aux normes de biocompatibilité).
Processus spécialisés: production de chlore alcalin (résistant à la corrosion par le chlore gazeux), purification pharmaceutique de l'API (ingrédient pharmaceutique actif),et traitement des eaux usées industrielles (résistant aux effluents acides/alcalins).
Dans ces cas,tubes en titaneIl s'agit d'unel'efficacité(haute conductivité thermique) etla fiabilité(résistance à la corrosion), ce qui en fait le matériau préféré pour les systèmes de transfert de chaleur critiques dans la fabrication chimique et pharmaceutique.
Le courrier électronique: cast@ebcastings.com
Voir plus
Bandes de nickel de batterie résistantes à la corrosion
2025-08-26
Batterie résistante à la corrosionBandes de nickel: Traitement de passivation de surface, prévention de l'oxydation en milieux humides, prolongation de la durée de vie des batteries
Terminologie clé et mécanisme de performance principal
Bandes de nickel pour batteries résistantes à la corrosion: Définition principale du produit, faisant référence à bandes de nickel (généralement du nickel de haute pureté à 99,95 % et plus ou des alliages de nickel) améliorées par des traitements anticorrosion — contrairement aux bandes de nickel standard, qui sont sujettes à l'oxydation et à la corrosion dans des environnements humides ou agressifs. Ces bandes sont conçues pour maintenir une conductivité électrique stable et une intégrité structurelle dans les PACKs de batteries (par exemple, batteries de véhicules électriques, systèmes de stockage d'énergie, appareils électroniques portables) exposés à l'humidité, assurant un fonctionnement fiable à long terme.
Traitement de passivation de surface: Le processus anticorrosion essentiel qui forme un film protecteur fin, dense et inerte sur la surface de la bande de nickel. Contrairement aux revêtements temporaires (par exemple, les protecteurs à base d'huile), la passivation crée une liaison chimique avec le substrat de nickel, ce qui donne un film qui est :
Composition: Principalement composé d'oxydes de nickel (NiO, Ni₂O₃) et de traces de sous-produits de passivation (par exemple, chromate, phosphate ou silicate, selon la méthode de passivation). Pour les applications de batteries (où la compatibilité avec l'électrolyte est essentielle), la passivation sans chromate (par exemple, la passivation au phosphate) est couramment utilisée pour éviter que des substances toxiques ne s'infiltrent dans la batterie.
Épaisseur: Ultra-mince (20–100 nm), garantissant qu'elle n'augmente pas la résistance de contact et n'interfère pas avec le soudage (une exigence clé pour les interconnexions de batteries).
Adhérence: Fortement adhérent à la surface du nickel, résistant au pelage ou à l'usure lors de l'assemblage de la batterie (par exemple, soudage par ultrasons, pliage) ou d'une utilisation à long terme.
Prévention de l'oxydation en milieux humides: Les conditions humides (par exemple, les dessous de caisse des véhicules électriques exposés à la pluie, les appareils électroniques portables utilisés dans les climats tropicaux, les systèmes de stockage d'énergie dans les entrepôts humides) accélèrent l'oxydation du nickel : le nickel standard réagit avec l'humidité et l'oxygène pour former des écailles d'oxyde de nickel (NiO) lâches et poreuses, ce qui augmente la résistance de contact et peut même s'écailler pour contaminer les électrolytes de batterie. Le film de passivation y remédie en :
Agissant comme une barrière entre le nickel et l'humidité/l'oxygène externes, bloquant la réaction d'oxydation à la source.
Auto-cicatrisation (dans une mesure limitée) : Si le film est légèrement rayé (par exemple, lors de l'assemblage), le nickel exposé réagit avec les passivateurs résiduels ou l'oxygène ambiant pour reformer une fine couche protectrice, empêchant toute corrosion supplémentaire.Même à 85 % d'humidité relative (HR) et à 85 °C (une norme d'essai environnemental courante pour les batteries), les bandes de nickel passivées présentent 5 % pour les bandes non passivées.
Prolongation de la durée de vie des batteries: La corrosion des bandes de nickel est une cause majeure de défaillance prématurée des PACKs de batteries, car elle entraîne deux problèmes critiques :
Augmentation de la perte de courant: Les écailles d'oxyde ou les produits de corrosion augmentent la résistance de contact entre la bande de nickel et les languettes des cellules de la batterie, ce qui entraîne un échauffement Joule plus important (perte d'énergie) et une réduction de l'efficacité de la charge/décharge. Au fil du temps, cela peut réduire la capacité utilisable de la batterie de 10 à 20 %.
Défaillance structurelle: La corrosion affaiblit la résistance mécanique de la bande de nickel, ce qui la fait se fissurer ou se casser sous l'effet des vibrations (par exemple, la conduite d'un véhicule électrique) ou des charges cycliques (charge/décharge). Cela entraîne une déconnexion soudaine des cellules, ce qui entraîne l'arrêt du PACK, voire un emballement thermique (si des particules de corrosion lâches provoquent des courts-circuits).En empêchant l'oxydation et la corrosion, les bandes de nickel passivées maintiennent une faible résistance de contact et une intégrité structurelle, prolongeant la durée de vie effective de la batterie de 20 à 30 % (par exemple, de 1 000 cycles de charge à 1 200 à 1 300 cycles pour les batteries de véhicules électriques).
Méthodes de passivation courantes pour les bandes de nickel de batteries
Différentes techniques de passivation sont sélectionnées en fonction des exigences de l'application de la batterie (par exemple, sécurité, coût, conformité environnementale) :
Méthode de passivation
Composants clés
Avantages
Scénarios d'application
Passivation au phosphate
Acide phosphorique + agents oxydants (par exemple, acide nitrique)
Sans chromate (respectueux de l'environnement), bonne soudabilité, compatible avec les électrolytes lithium-ion
Batteries de véhicules électriques, électronique grand public (normes de sécurité strictes)
Passivation au silicate
Silicate de sodium + additifs organiques
Excellente résistance à l'humidité, stabilité à haute température (>120 °C)
Batteries haute puissance (par exemple, chariots élévateurs industriels, stockage d'énergie)
Passivation au chromate
Acide chromique + acide sulfurique
Résistance supérieure à la corrosion, faible coût
Batteries non lithium (par exemple, plomb-acide, nickel-hydrure métallique) où la compatibilité avec l'électrolyte est moins critique
Avantages supplémentaires pour les PACKs de batteries
Au-delà de la résistance à la corrosion, les bandes de nickel de batterie passivées offrent des avantages supplémentaires :
Amélioration de la soudabilité: Le film de passivation fin n'interfère pas avec le soudage par ultrasons ou laser — contrairement aux revêtements épais (par exemple, la galvanoplastie), il se vaporise rapidement pendant le soudage, assurant des liaisons solides et à faible résistance entre la bande et les languettes des cellules.
Réduction de la contamination de l'électrolyte: La passivation empêche les flocons d'oxyde de nickel de se détacher dans l'électrolyte de la batterie, ce qui peut provoquer une dégradation de l'électrolyte (par exemple, la formation de dendrites de lithium) et des courts-circuits.
Performances électriques constantes: En maintenant une surface propre et à faible résistance, les bandes passivées assurent un transfert de courant stable, même dans des conditions humides, évitant les chutes de tension ou les interférences de signal dans les systèmes de gestion de batterie (BMS).
Scénarios d'application typiques
Les bandes de nickel de batterie résistantes à la corrosion (passivées) sont essentielles pour :
Véhicules électriques et hybrides: PACKs de batteries installés dans les dessous de caisse (exposés à la pluie, au sel de voirie et à l'humidité) ou dans les compartiments moteur (humidité élevée + fluctuations de température).
Appareils électroniques grand public portables: Smartphones, tablettes et appareils portables utilisés dans des environnements humides (par exemple, salles de sport, régions tropicales) ou sujets à une exposition accidentelle à l'eau.
Stockage d'énergie en extérieur: Batteries solaires hors réseau, systèmes d'alimentation de secours pour les zones reculées (exposés à la pluie, à la rosée et à une forte humidité).
Équipement marin et sous-marin: Drones submersibles, capteurs marins ou batteries de bateaux (résistant à l'humidité et à la corrosion de l'eau salée).
Dans ces scénarios, la capacité de la bande de nickel passivée à résister à l'humidité s'attaque directement à la cause profonde de la dégradation de la batterie — l'oxydation et la corrosion — assurant une fiabilité, une sécurité et des performances à long terme.
Voir plus
Bandes de nickel personnalisées pour batteries
2025-08-26
Batterie personnaliséeBande de nickel: Traitement à la demande de la largeur (2-100 mm) et de la longueur, adapté aux conceptions de batteries non standard
Terminologie clé et fonctionnalités de personnalisation de base
Batterie personnaliséeBande de nickel: Définition du produit de basebandes de nickel(généralement des matières de haute pureté comme le nickel 99,95%+,ou alliages nickel-cuivre pour des besoins de conductivité spécifiques) fabriqués pour répondre aux exigences uniques du client, par exemple, 5 mm/10 mm de largeur pour les paquets de cellules 18650). La "personnalisation" se concentre ici sur la flexibilité dimensionnelle et la compatibilité avec les architectures de batteries non standard,ce qui en fait un composant essentiel pour les systèmes spécialisés de stockage d'énergie ou d'alimentation.
Traitement à la demande de la largeur (2-100 mm): Cette gamme couvre la grande majorité des besoins de conception de batteries non standard,s'attaquer aux scénarios où les largeurs standard sont trop étroites (capacité de transport insuffisante) ou trop larges (perte d'espace/poids):
Largesses étroites (2 à 10 mm): Idéal pour les micro-batteries (par exemple, les appareils médicaux tels que les moniteurs portables, les petits capteurs industriels) ou les dispositifs de cellules denses (par exemple, les cellules de poche empilées dans l'électronique compacte),lorsque l'espace est limité et que seul un courant faible à moyen (10-50A) est requis.
Largesses moyennes (10-50 mm): Convient pour les paquets non standard de taille moyenne (par exemple, scooters électriques avec modules cellulaires personnalisés, systèmes de stockage solaire hors réseau avec des configurations de tension uniques),capacité de courant d'équilibrage (50-200A) et souplesse d'installation.
Largesse (50 à 100 mm): Conçu pour des applications non standard de haute puissance (p. ex. chariots élévateurs industriels, conteneurs de stockage d'énergie à grande échelle avec des modules personnalisés), où un transfert de courant élevé (200-500A) est nécessaire,et la taille physique de la batterie permet des interconnexions plus larges.La largeur est découpée avec précision par des procédés tels que la découpe (pour les commandes à volume élevé) ou la découpe laser (pour les petits lots/largesses ultra-étroites),pour assurer la douceur des bords (pas de taches) afin d'éviter d'endommager les onglets de la pile ou de provoquer des courts-circuits.
Traitement à la demande de la longueur: la personnalisation de la longueur élimine les déchets liés au découpage de rouleaux standard de longue longueur (par exemple, rouleaux de 100 m) pour s'adapter à des batteries de petite ou de taille irrégulière, et prend en charge:
Longueur courte (5-50 mm): Pour les connexions compactes cellule à cellule (par exemple, piles prismatiques de cellules personnalisées dans les drones), où un minimum de matériel est nécessaire pour réduire le poids du paquet.
Longues longueurs (50 mm-2 m): Pour les grands modules non standard (par exemple, les batteries de bus électriques avec des groupes de cellules espacées, les systèmes d'alimentation de secours avec des cellules verticales), où lebande de nickeldoivent couvrir des distances plus longues entre cellules ou modules.Les longueurs sont coupées à une tolérance de ± 0,1 mm, ce qui assure une cohérence lors de l'assemblage automatisé ou manuel, ce qui est essentiel pour maintenir une pression de contact uniforme entre la bande et les bornes de la cellule.
Convient pour les modèles de batteries non standard: Piles non standard (p. ex. piles de véhicules électriques sur mesure pour les modèles de véhicules de niche, batteries haute tension pour robots industriels,Les batteries flexibles pour les technologies portables) s'écartent souvent des facteurs de forme standard (batteries cylindriquesLes bandes nickel personnalisées s'adaptent à ces écarts en:
Adaptation aux exigences uniques du paquet (par réglage de la largeur: plus large)des bandespour un courant plus élevé).
Installation d'espaces de montage irréguliers (par des ajustements de longueur/forme, par exemple des bandes encochées pour éviter les composants de l'emballage tels que les capteurs ou les tubes de refroidissement).
Conformément à des procédés de fabrication spécialisés (par exemple, bandes pré-bent pour les boîtiers de batterie incurvés dans les motos électriques).
Processus de personnalisation et contrôle qualité
Pour assurer la coutumebandes de nickelsatisfaire aux normes de sécurité et de performance des batteries, le processus de fabrication comprend des étapes ciblées:
Sélection du matériel: basé sur les besoins de la batterie, par exemple, 99,95% de nickel de haute pureté pour une perte de courant minimale (EV/ESS), alliage nickel-cuivre (Ni-Cu 70/30) pour une flexibilité mécanique améliorée (batteries portables).
Coupe de précision:
Coupe: Pour la personnalisation de largeur de volume élevé (2-100 mm), en utilisant des lames de découpe en carbure pour obtenir des bords propres et une tolérance de largeur étroite (± 0,05 mm).
Coupe au laser: pour des largeurs ultra-étroites (< 5 mm) ou des formes complexes (par exemple, bandes en forme de L pour les connexions de cellules d'angle), en évitant la déformation du matériau et en assurant l'intégrité des bords.
Traitement de surface: Des traitements personnalisés optionnels pour améliorer les performances, par exemple, le placage en étain (pour une meilleure soudabilité avec des panneaux de cellules en aluminium) ou un revêtement antioxydant (pour les batteries utilisées dans des environnements humides).
Inspection dimensionnelle: vérification à 100% de la largeur/longueur par des étriers automatisés ou des systèmes de mesure optique, sans déviation des spécifications du client.
Tests de performance: Pour les applications critiques (par exemple, médicales ou automobiles), tester la conductivité, la résistance à la traction et la résistance à la corrosion pour répondre aux exigences opérationnelles de la batterie.
Scénarios d'application typiques
Batterie personnaliséebandes de nickelsont essentiels pour les conceptions de batteries non standard dans tous les secteurs d'activité:
Automobile et mobilité: Piles de véhicules électriques de forme personnalisée (p. ex. packs à profil bas pour les voitures de sport, packs incurvés pour les vélos électriques) et piles de véhicules tout-terrain (avec des modules robustes et non standard).
Produits électroniques de consommation: Piles flexibles pour téléphones/appareils portables pliables (bandes de nickel pré-bent pour les boîtiers incurvés) et batteries pour appareils de jeux de haute puissance (bandes larges pour une charge rapide).
Dispositifs médicaux: Piles miniatures pour capteurs implantables (bandes ultra-étroites de 2 à 3 mm) et équipements médicaux portables (longueur personnalisée pour s'adapter à des boîtiers compacts).
Industrie et énergie: ESS personnalisés à grande échelle (par exemple, batteries en conteneurs avec un espacement unique entre les modules) et batteries pour robots industriels (bandes larges à courant élevé pour un fonctionnement lourd).
Dans ces cas, the ability to tailor width and length directly solves the core challenge of non-standard battery design—fitting unique form factors while maintaining reliable current transfer and safety—making custom nickel strips a foundational component for innovative battery systems.
Le courrier électronique: cast@ebcastings.com
Voir plus
Plaque d'impact en acier à haute teneur en manganèse
2025-08-25
Acier à haute teneur en manganèsePlaque d'impact: ZGMn13 durci à l'eau, résistant aux chocs et à l'usure, double la durée de vie du concassage des roches dures
Plaques d'impact en acier à haute teneur en manganèse (représentées parZGMn13), grâce aux propriétés uniques conférées par le procédé d'hydro-durcissement, sont devenues des composants de base résistants à l'usure dans les équipements utilisés pour broyer des roches dures (comme le granite, le basalte et le minerai de fer).Leurs effets etrésistance à l'usureLes caractéristiques du matériau, les principes du procédé, les avantages de performance et la valeur d'application sont analysés en détail ci-dessous:
Je suis...Fondation de base:La "liage de performance" de l'acier à haute teneur en manganèse ZGMn13 et l'hydro-durcissementLe ZGMn13 est un acier austénitique typique à haute teneur en manganèse avec une teneur en carbone de 1,0 à 1,4% et une teneur en manganèse de 11 à 14%.Ce ratio élevé de carbone et de manganèse est une condition préalable à sa résistance aux chocs et à l'usure, mais l'hydro-durcissement (traitement en solution suivi d'un étanchement à l'eau) est nécessaire pour activer ces propriétés.
Principe du procédé de durcissement hydraulique:ZGMn13les pièces moulées sont chauffées à 1050-1100 °C et maintenues pendant une période suffisante (généralement de 2 à 4 heures) pour permettre aux carbures (tels que le Fe3C et le Mn3C) de se dissoudre complètement dans la matrice d'austénite,formant une structure uniforme en austénite monophasiqueL'acier est ensuite rapidement refroidi dans l'eau (déglaçage à l'eau) pour inhiber la précipitation de carbure pendant le processus de refroidissement.
Modifications des performances après traitement:Non traitéesZGMn13: Les carbures sont répartis en réseau ou en blocs aux extrémités des grains, ce qui rend le matériau fragile (dureté d'environ 200 HB), facilement fracturé par impact,et présentant une faible résistance à l'usure.
Après étanchement à l'eau:On obtient une structure d'austénite pure, avec une dureté réduite à 180-220 HB et une ténacité significativement améliorée (ténacité au choc αk ≥ 150 J/cm2).Il présente également des propriétés de "durcissement à l'usure", le mécanisme de base de sa résistance aux chocs et à l'usure..
II. Principaux avantages de performance: "Résistance aux chocs + résistance à l'usure" à double noyau pour le concassage de roches duresAu cours du processus de broyage des roches dures, les plaques d'impact doivent résister à des chocs rocheux à haute fréquence et à haute énergie (forces d'impact atteignant des milliers de newtons),ainsi que le frottement glissant et l'usure de compression de la rocheLes performances du ZGMn13 durci à l'eau correspondent exactement à cette condition de fonctionnement:Résistance aux chocs: "Touche pour résistance aux chocs, prévention des fractures"La structure monophasique d'austénite durcie à l'eau est extrêmement résistante, absorbant l'énergie générée par les impacts de roches dures sans se fissurer ni se casser.Comparé aux aciers résistants à l'usure ordinaires (tels que NM450), la résistance à l'impact de ZGMn13 est 3 à 5 fois supérieure, ce qui lui permet de résister aux "charges d'impact instantanées" du concassage de roches dures, empêchant une défaillance prématurée de la plaque d'impact,comme l'effondrement des bords et les fissures. Résistance à l'usure: "Résistance à l'usure dynamique"
La résistance à l'usure de ZGMn13 ne dépend pas de sa dureté initiale élevée, mais plutôt de l'"effet de durcissement du travail sous charge d'impact".Lorsque la roche dure frappe ou presse la surface de la plaque d'impact, la matrice d'austénite subit une déformation plastique et les atomes de carbone s'agglomèrent à des dislocations pour former de la martensite et des carbures.La dureté de surface augmente rapidement de 200HB à 500-800HB, créant une couche de surface dure et résistante à l'usure.Après l'usure de la couche de surface, la matrice d'austénite non durcie en dessous reste exposée, durcissant à nouveau lors d'impacts ultérieurs, obtenant une "résistance à l'usure dynamique".Cette propriété de durcissement par l'usage s'adapte parfaitement au cycle d'usure des roches dures., évitant les défauts des aciers ordinaires: dureté fixe et usure irréversible.
Dans le concassage de roches dures, les "matériaux purement durs et fragiles" (tels que la fonte à haute teneur en chrome) ont une dureté initiale élevée mais une faible résistance aux chocs et sont sujettes à la fissuration."Matériaux purement résistants" (tels que l'acier au carbone ordinaire) résistent aux chocs mais ont une dureté faible et sont sujets à l'usure et à la défaillance.ZGMn13, grâce à un traitement de durcissement à l'eau, permet d'obtenir une combinaison de "matrice dure + couche de surface durcie dynamiquement", obtenant à la fois une résistance aux chocs et à l'usure,résoudre la contradiction entre "dur mais fragile", dur mais doux. "
III. Valeur d'application: la logique de base du "doublement de la durée de vie" dans le concassage de roches dures
Dans les équipements de concassage de roches dures (tels que les concasseurs à choc et les concasseurs à marteaux), le "doublement de la durée de vie" de la plaque de choc ZGMn13 durcie à l'eau n'est pas exagéré;il démontre des avantages de performance basés sur les conditions d'exploitation réelles:
Réduction des défaillances prématurées et prolongation de la durée de vie effective
L'acier ordinaire résistant à l'usure (comme le Q355 avec une couche d'usure soudée) est sujette à la fracture en raison d'une résistance insuffisante aux chocs sous l'impact de roches dures (généralement une période de défaillance de 1 à 2 mois).La plaque d'impact ZGMn13En outre, l'effet de durcissement au travail ralentit l'usure, ce qui se traduit par une durée de vie effective de 3 à 6 mois, doublant ainsi sa durée de vie.
Réduction des coûts d'exploitation et de maintenance et amélioration de l'efficacité des équipements.Réduction de la fréquence de remplacement: le doublement de la durée de vie signifie 50% de remplacement de plaques d'impact en moins, ce qui réduit les temps d'arrêt pour le démontage et l'assemblage (chaque remplacement nécessite 4 à 8 heures),et améliorer l'efficacité des équipements.Réduction de la consommation de pièces de rechange: il n'est pas nécessaire d'acheter et de stocker fréquemment des pièces de rechange, ce qui réduit les coûts d'inventaire et d'approvisionnement.Convient pour le concassage à forte charge: maintient des performances stables même lors du concassage du basalte et du granit à haute dureté (dureté de Mohs > 7),éviter les problèmes tels que la taille des particules de produit écrasé non conforme et les interruptions de production causées par une défaillance des composants.
IV. Précautions d'utilisation: Veiller à la pleine efficacitéIl doit correspondre aux "conditions de charge d'impact"Le durcissement au travail de ZGMn13 nécessite une énergie d'impact suffisante (qui nécessite généralement une contrainte d'impact ≥ 200 MPa).l'effet de durcissement est insuffisant et la résistance à l'usure est considérablement réduiteDans ces cas, la fonte à haute teneur en chrome est plus économique.L'acier ZGMn13 trempé à l'eau est sensible à la "brise à basse température de l'austénite" en dessous de -40°C, ce qui entraîne une forte baisse de la ténacité aux chocs.il est impropre aux équipements de concassage en extérieur dans les régions froides. (Il convient d'utiliser de l'acier à haute teneur en manganèse avec une ténacité à basse température améliorée, tel que ZGMn13Cr2.)
Contrôler la taille des particules du matériau broyé.Bien qu'il ait une forte résistance aux chocs,il doit être évité d'avoir un impact direct avec des roches dures de grande taille (par exemple des rochers plus grands que l'ouverture d'alimentation) pour éviter une déformation excessive localisée ou des dommages à la matrice, ce qui affecterait la durée de vie globale.En résumé, la plaque d'impact en acier à haute teneur en manganèse ZGMn13 durci à l'eau, grâce à la combinaison de "durcissement à l'eau pour activer la ténacité + durcissement de travail pour améliorer la résistance à l'usure," aborde précisément les deux exigences de "résistance aux chocs" et "résistance à l'usure" dans le concassage de roches duresIl s'agit d'un composant de base et préféré pour le concassage de roches dures dans des industries telles que l'exploitation minière, les matériaux de construction et la métallurgie.
Le courrier électronique: cast@ebcastings.com
Voir plus

